Línea de producción de paneles sándwich de PU discontinuos 3+3-(1)

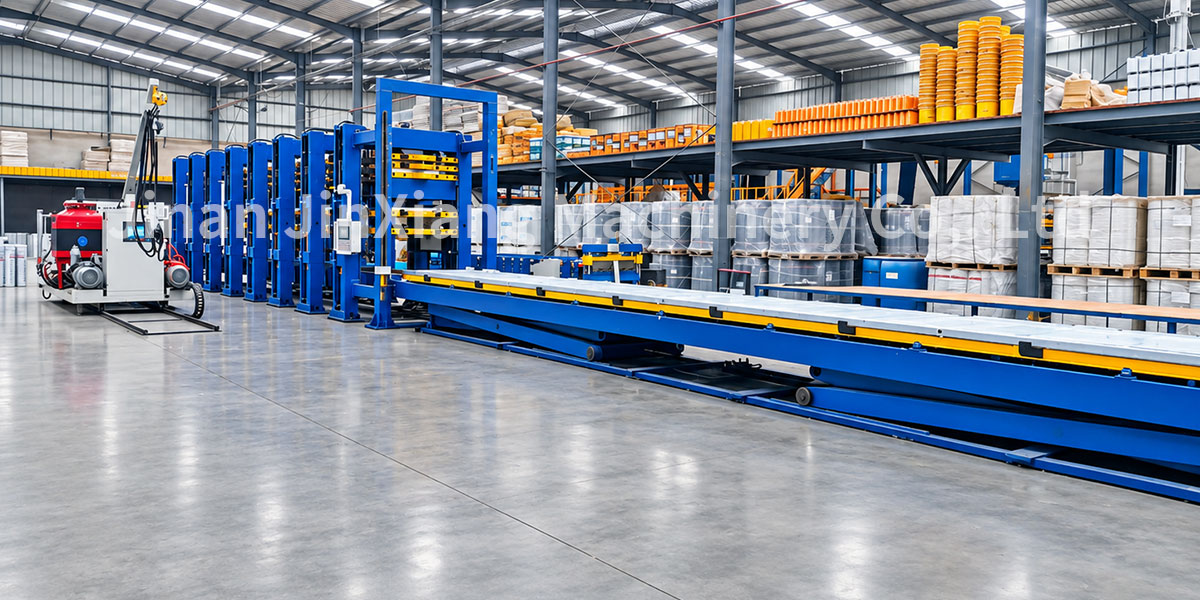
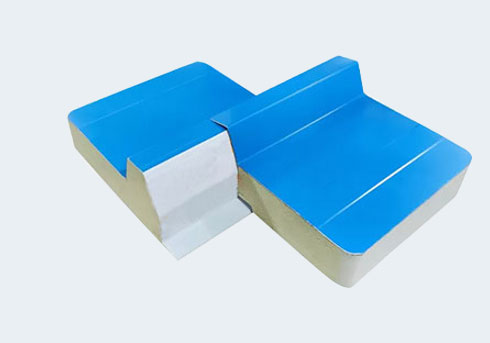
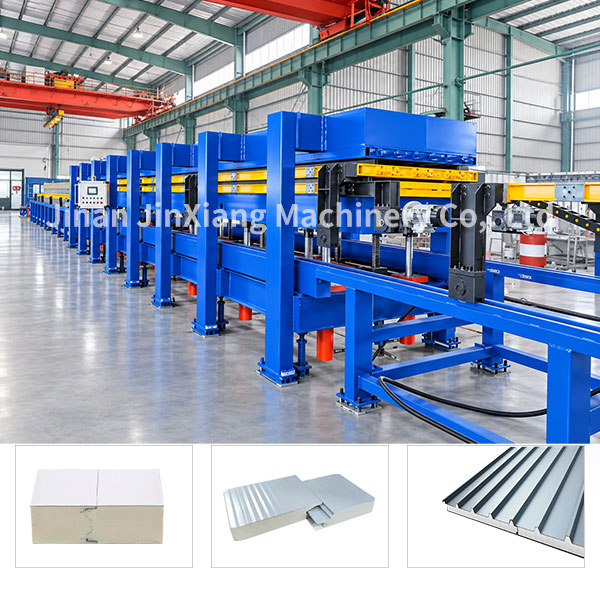
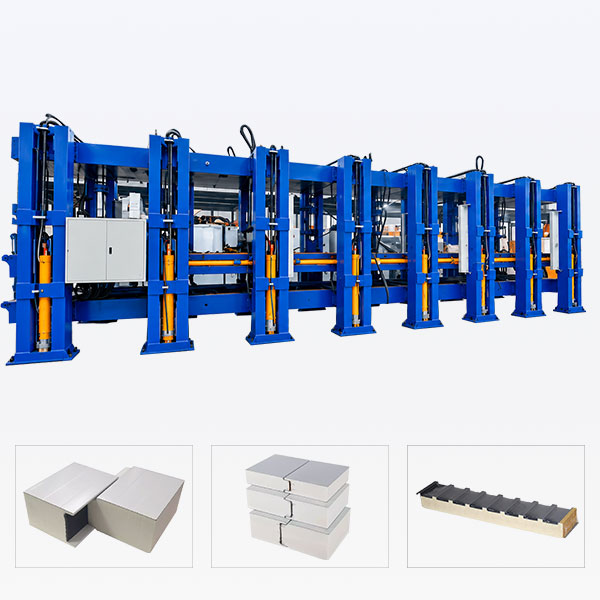
La línea de producción de paneles de acero prepintado con PU 3+3 no continua (línea de laminación por prensado en caliente de PU por lotes) es un equipo para fabricar paneles sándwich de poliuretano que funciona en ciclos alternos, con 3 estaciones de mantenimiento de presión y curado y 3 estaciones de carga/descarga y preparación. En el sector se conoce como línea de prensado en caliente 3+3 y se personaliza principalmente para paneles de cámaras frigoríficas, paneles ignífugos de PIR, paneles gruesos de gran tamaño y paneles sándwich de poliuretano de acero prepintado con uniones machihembradas de formas especiales. Es una línea de lotes medianos y grandes, mejorada y desarrollada a partir del modelo 2+2.


Significado de 3+3: está equipada con un total de 6 mesas de trabajo móviles para moldes. Tres mesas realizan la inyección del material, la espumación y el mantenimiento de la presión a temperatura constante y el curado dentro de la prensa; las otras tres realizan de forma sincronizada el desmoldeo, la descarga de los paneles, la colocación de las chapas de acero prepintado, el montaje de las uniones machihembradas y la preparación del sellado de los bordes fuera de la prensa. Los dos grupos de estaciones trabajan por turnos. Durante el ciclo de curado, las estaciones de preparación externas pueden completar con suficiente antelación la carga de varios paneles en los moldes, lo que reduce al mínimo el tiempo de espera improductivo de la prensa. Su producción supera aún más la del modelo 2+2, por lo que es adecuada para fabricantes con muchos pedidos de paneles para cámaras frigoríficas y una alta proporción de paneles gruesos.


A diferencia de las líneas de producción continua: también utiliza la inyección de espuma en moldes cerrados, con conformado independiente de cada panel. En comparación con la línea 2+2, permite trabajar en paralelo con más estaciones de moldes. Es adecuada para paneles gruesos, paneles extralargos, paneles con uniones machihembradas especiales tipo gancho y pedidos mixtos de lotes medianos con múltiples especificaciones. Puede funcionar de forma independiente como línea principal de producción de paneles para cámaras frigoríficas o colaborar con líneas continuas de paneles sándwich para completar los pedidos.


Contáctenos

Vídeo de la línea de producción discontinua de paneles sándwich de PU 3+3

Paneles aplicables:


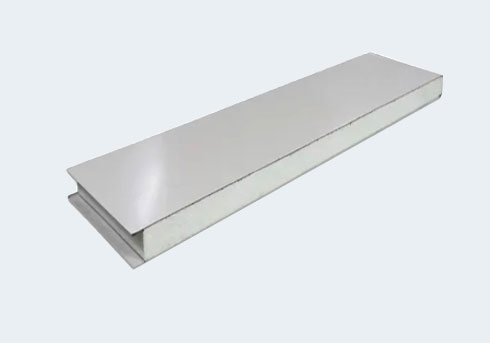
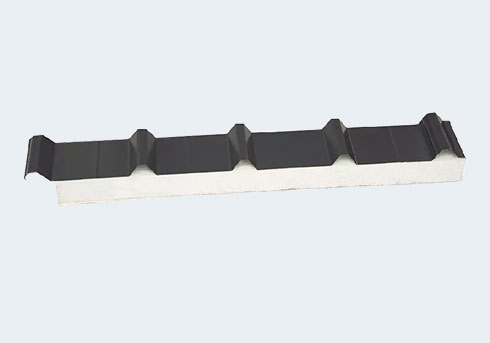
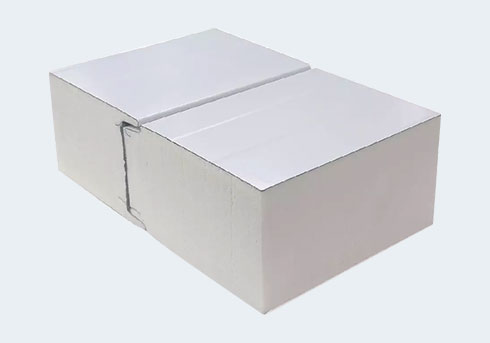
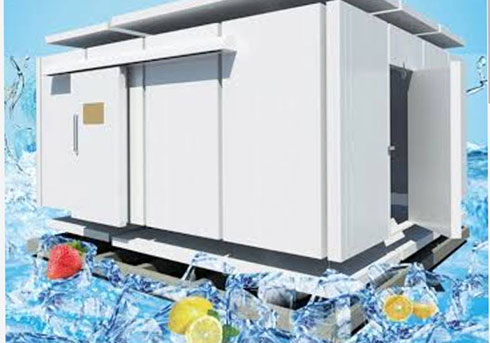
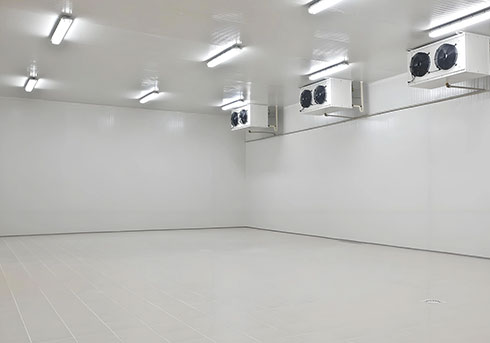
Paneles sándwich de acero prelacado ignífugos de PU/PIR. Las chapas exteriores pueden ser de acero prelacado galvanizado, acero galvalume, acero inoxidable o aluminio. El espesor de los paneles va de 50 mm a 250 mm, el ancho estándar es ≤1200 mm y las longitudes disponibles son de 6 m/9 m/12 m (longitudes mayores personalizables). Se utilizan ampliamente en cámaras frigoríficas de congelación rápida a baja temperatura, carrocerías de camiones refrigerados, almacenes médicos de temperatura constante, salas limpias, talleres de temperatura constante, refugios con aislamiento térmico y proyectos de cámaras frigoríficas prefabricadas para exportación.

Principales parámetros técnicos/especificaciones de la línea de producción discontinua de paneles sándwich de PU 3+3

Elemento Parámetro
Número de capas 3+3
Tamaño máximo de la chapa procesada 12000mm*1200mm (3~14m opcional)
Número de mesas de trabajo 6
Espesor de procesamiento 50~200mm
Presión de trabajo 16MP
Fuerza de sujeción 300T
Cilindro hidráulico 125mm*16number
Velocidad de cierre del molde 1m/min
Potencia hidráulica 15KW
Método de elevación de la plataforma elevadora Según el emplazamiento del usuario y la configuración de los equipos auxiliares, se puede elegir entre la elevación hidráulica o la elevación mediante husillo
Velocidad de elevación 1.5m/min
Traslación de la plantilla La traslación de la plantilla está controlada por un motor paso a paso, con una velocidad de traslación de 12 metros por minuto
Sincronización Durante el proceso de cierre del molde controlado por el sistema de sincronización, se mantiene constante la velocidad de desplazamiento de la mesa del molde
Tensión 3*380V/50HZ
Tensión de control 220V/24V
Potencia de entrada 25KW (sin sistema de calefacción)
Peso 71000KG
Dimensiones exteriores 27200mm*2460mm*3300mm(L*W*H)

Componentes principales de la línea completa

1. Sistema de desenrollado, conformado de acero prelacado y corte (pretratamiento de las chapas de acero prelacado, nervado, conformado de lengüeta y ranura, corte a longitud fija)

2. Unidad principal de prensa hidráulica en caliente (bastidor de alta resistencia, varios grupos de cilindros hidráulicos, platos calefactores de temperatura constante con circulación de agua, guías de molde de largo recorrido)

3. Seis mesas de trabajo móviles para moldes (equipadas con marcos de sellado, topes de lengüeta y ranura de cambio rápido y sistema de temperatura constante con circulación de agua)

4. Sistema de dosificación de espumado de PU de alta presión (compatible con poliol e isocianato, agentes espumantes ecológicos de ciclopentano/HFO, dosificación precisa de circuito cerrado)

5. Carro de inyección móvil/cabezal mezclador transversal (capaz de inyectar secuencialmente en 3 cavidades)

6. Sistema de control de temperatura, sistema de control hidráulico y sistema PLC HMI (almacenamiento independiente de fórmulas para múltiples estaciones)

7. Unidades auxiliares: dispositivo de elevación por vacío para paneles, transportador de paneles acabados y estación de recorte y embalaje

Proceso de producción

Toda la línea utiliza un proceso cíclico por lotes de circuito cerrado, con seis mesas de molde funcionando en rotación:
1. Pretratamiento de las chapas de acero prelacado
Desenrollado de bobinas de acero → conformado por rodillos (nervado y conformado de lengüeta y ranura) → corte a longitud fija. Se preparan las chapas superior e inferior de acero prelacado. Se puede realizar una limpieza de la superficie y aplicar una imprimación para mejorar la adherencia entre la espuma del núcleo y las chapas de acero.


2. Carga del molde en estaciones externas (3 mesas externas trabajan simultáneamente)

La mesa de trabajo sale de la prensa. Se coloca la chapa inferior, se instalan los marcos de sellado perimetrales y los módulos de lengüeta y ranura tipo gancho, se colocan los deflectores laterales, se coloca la chapa superior de acero prelacado, se cierra y sella el molde y se toman medidas para evitar fugas.


3. Intercambio de mesas de trabajo en la prensa

Tres mesas de trabajo cargadas se introducen simultáneamente en la prensa hidráulica en caliente. Al mismo tiempo, tres mesas de trabajo con el curado completo salen de la prensa para intercambiarse por otras estaciones.


4. Inyección a alta presión y espumado en molde cerrado

El cabezal mezclador transversal se introduce secuencialmente en las tres cavidades del molde. El poliol y el isocianato se dosifican con precisión según la fórmula, se mezclan a alta presión y se inyectan en las cavidades a velocidad constante. Las materias primas de PU espuman y se expanden libremente en el espacio confinado para llenar toda la cavidad del panel.


5. Mantenimiento de presión y curado a temperatura constante (proceso principal)

El sistema hidráulico sujeta el molde y mantiene la presión. Los platos calefactores utilizan control de temperatura constante mediante circulación de agua (temperatura ajustada según la fórmula). El tiempo de curado se ajusta en función del espesor del panel (normalmente 8–15 min; más tiempo para paneles más gruesos) para garantizar el curado completo de la espuma, una adhesión firme y la ausencia de deformaciones.


6. Desmoldeo y descarga de paneles

Una vez finalizado el curado, la mesa de trabajo sale de la prensa. Los operarios abren el bastidor del molde con herramientas de elevación por vacío y retiran el panel sándwich acabado de acero prelacado y PU.


7. Procesamiento posterior, inspección y embalaje

Los paneles se enfrían, se recortan y se limpian para eliminar las rebabas. Se realizan inspecciones aleatorias del aspecto, las dimensiones y el espesor. Los paneles conformes se apilan, se envuelven con película y se embalan para su almacenamiento.


8. Ciclo

Las mesas de trabajo vacías vuelven a la estación de preparación para colocar las chapas y cargar de nuevo los moldes, lo que permite un funcionamiento cíclico continuo.
Descripción del suministro complementario

Podemos suministrar por separado la unidad principal de prensa en caliente 3+3 o proporcionar una solución llave en mano completa que incluya la línea de desenrollado y conformado, el sistema de espumado de alta presión, el juego completo de moldes, el sistema hidráulico, el sistema de control eléctrico, los dispositivos de elevación por vacío y la línea transportadora de paneles acabados. También ofrecemos personalización basada en planos, adaptación de tensión, asesoramiento para la instalación en el extranjero y puesta a punto de fórmulas.

Muestras y aplicaciones

  • 4798963
  • 015963
  • 0369
  • 0123
  • x2
  • x3
  • x1
  • x4

COMIENZA AHORA

Envíenos un correo electrónico con sus consultas o utilice nuestros datos de contacto. Estaremos encantados de responder a sus preguntas.

Últimas noticias y blog