Línea de producción discontinua de paneles sándwich de PU 2+2

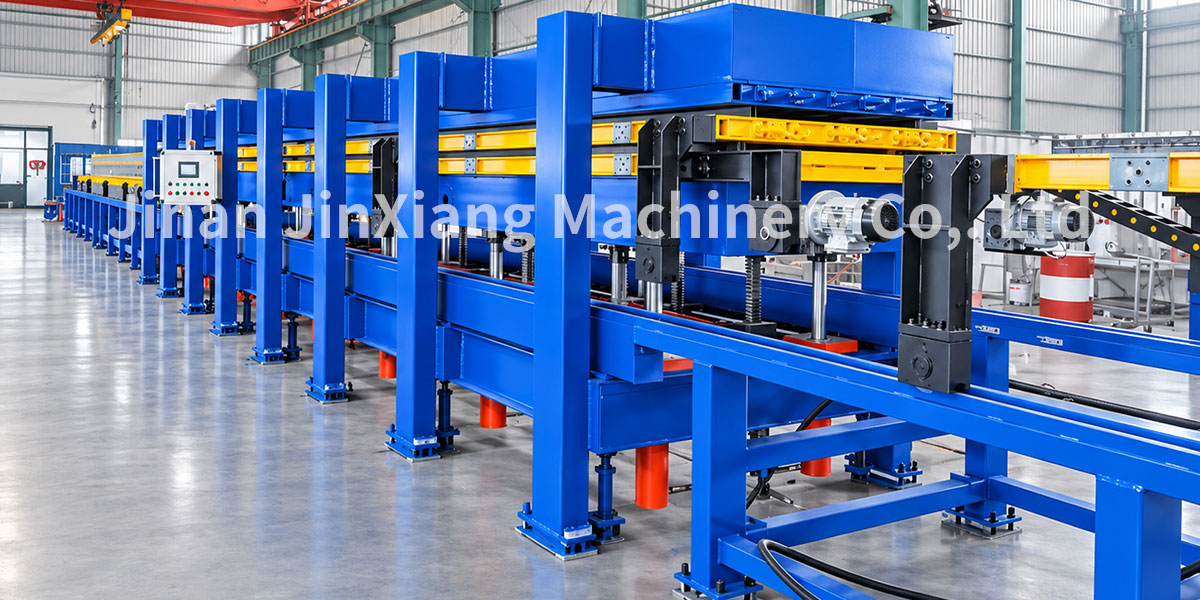
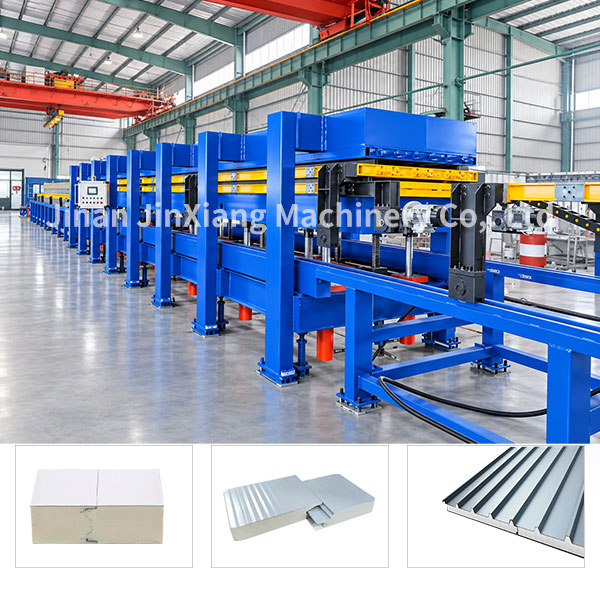
La línea de producción de paneles sándwich de PU discontinuos 2+2 (línea de laminación por prensado en caliente por lotes de PU) es un equipo para la producción de paneles sándwich de poliuretano que funciona en ciclos alternos con 2 estaciones de mantenimiento de presión y curado y 2 estaciones de carga/descarga y preparación. En el sector se conoce comúnmente como línea de prensado en caliente 2+2 y se utiliza principalmente para la producción a medida de paneles para cámaras frigoríficas, paneles PIR ignífugos y paneles sándwich de poliuretano con chapa de acero prepintada de especificaciones especiales.


Significado de 2+2: está equipada con 4 mesas de trabajo móviles para moldes. Dos mesas realizan la inyección de material, la formación de espuma y el mantenimiento de presión a temperatura constante durante el curado dentro de la prensa; las otras dos realizan simultáneamente el desmoldeo, la descarga de los paneles, la colocación de las chapas de acero prepintadas y la preparación del sellado de los bordes fuera de la prensa. Los dos grupos de estaciones trabajan por turnos para reducir los tiempos de espera improductivos de la prensa y aumentar considerablemente la productividad de la línea por lotes en comparación con el modelo 1+1.


A diferencia de las líneas de producción continuas: la línea discontinua utiliza inyección y espumado en moldes cerrados, de modo que cada panel se forma de manera independiente. Es adecuada para paneles gruesos, paneles de gran tamaño, paneles con uniones machihembradas de formas especiales y pedidos de lotes pequeños con múltiples especificaciones. Es la opción más extendida entre los fabricantes de paneles para cámaras frigoríficas y también puede funcionar junto con líneas continuas para atender pedidos mixtos

Contáctenos

Video de la línea de producción de paneles sándwich de PU discontinuos 2+2

Paneles aplicables:


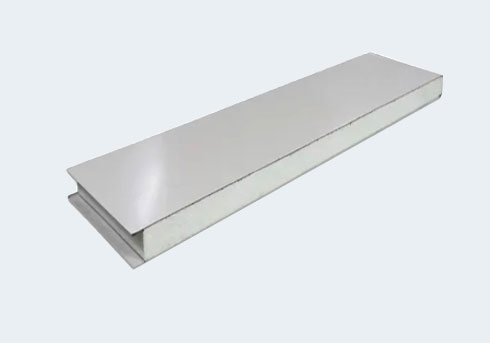
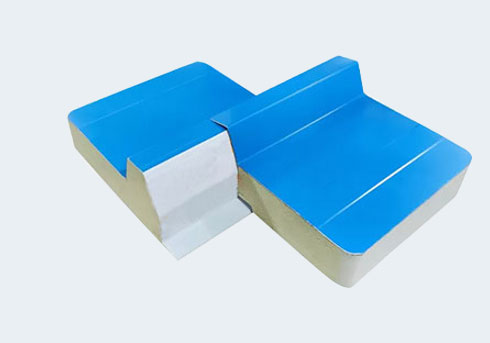
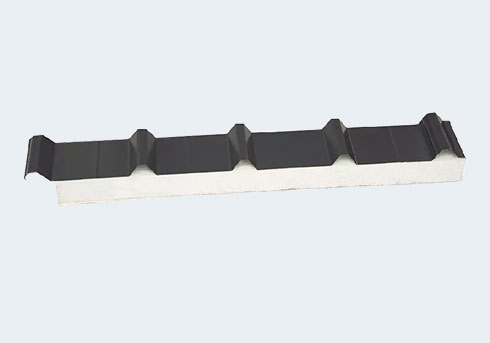
Paneles sándwich ignífugos de acero prepintado con núcleo de PU/PIR. Las chapas exteriores pueden ser de acero prepintado galvanizado, acero galvalume, acero inoxidable o aluminio. El espesor del panel oscila entre 50 mm y 250 mm, el ancho estándar es ≤1200 mm y las longitudes disponibles son de 6 m/9 m/12 m (personalizables según las necesidades). Se utilizan ampliamente en cámaras frigoríficas de baja temperatura, carrocerías de camiones refrigerados, salas limpias, talleres de temperatura constante y refugios con aislamiento térmico.

Parámetros técnicos principales/especificaciones de la línea de producción de paneles sándwich de PU discontinuos 2+2

Elemento Parámetro
Número de capas 2+2
Velocidad 15~20min
Tamaño máximo de la chapa procesada 12000mm*1200mm (3~14m optional)
Rugosidad superficial de la plantilla de carga Ra=1.6mm
Altura de apertura del molde 0~250mm (customized)
Temperatura de la plantilla 30°C~60°C adjustable
Potencia del método de calentamiento y de la unidad de control de temperatura About 60kw
Alimentación del sistema de cierre del molde 2kg/cm2 (customized)
Velocidad de movimiento de la plantilla de procesamiento 18-20m/min
Presión hidráulica 14~21Mpa
Voltaje 380V
Potencia de entrada About 80kw
Dimensiones About 30m*2.5m*3m

Componentes principales de la línea completa

1. Sistema de desenrollado, conformado de acero prepintado y cizallado (pretratamiento de las chapas de acero prepintado, conformado de machihembrado y corte a longitud fija)

2. Unidad principal de prensa hidráulica en caliente (bastidor de alta resistencia, cilindros hidráulicos, platos calefactores de temperatura constante, guías del molde)

3. Cuatro mesas de trabajo móviles para moldes (equipadas con marcos de sellado, topes de machihembrado y sistema de temperatura constante por circulación de agua)

4. Sistema de dosificación de alta presión para espumado de PU (compatible con poliol e isocianato, agentes de expansión ecológicos de ciclopentano/HFO y dosificación en circuito cerrado)

5. Carro de inyección móvil/cabezal mezclador transversal

6. Sistema de control de temperatura, sistema de control hidráulico y sistema PLC HMI

7. Unidades auxiliares: dispositivo de elevación por vacío para paneles, transportador de paneles terminados y estación de recorte y embalaje

Proceso de producción

Toda la línea utiliza un proceso cíclico por lotes en circuito cerrado, con cuatro mesas de trabajo para moldes que funcionan de forma rotativa:
1. Pretratamiento de las chapas exteriores de acero prepintado
Desenrollado de bobinas de acero → perfilado (conformado de nervaduras y machihembrado) → corte a longitud fija. Se preparan las chapas superior e inferior de acero prepintado. Se pueden limpiar e imprimar las superficies para mejorar la adhesión.


2. Carga del molde en estaciones externas (dos mesas de trabajo externas funcionan simultáneamente)
La mesa de trabajo sale de la prensa. Se coloca la chapa inferior, se instalan los marcos de sellado perimetrales y los módulos de machihembrado, se colocan los deflectores laterales y la chapa superior de acero prepintado, se cierra y sella el molde y se toman medidas para evitar fugas.


3. Intercambio de mesas de trabajo en la prensa
La mesa de trabajo cargada se introduce en la prensa hidráulica en caliente. Al mismo tiempo, se extrae de la prensa la mesa de trabajo cuyo ciclo de curado ha finalizado para intercambiarla en la estación.

4. Inyección a alta presión y espumado en molde cerrado


El cabezal mezclador transversal se introduce en la cavidad del molde. El poliol y el isocianato se dosifican con precisión según la fórmula, se mezclan a alta presión y se inyectan en la cavidad a velocidad constante. Las materias primas de PU espuman y se expanden libremente en el espacio confinado, llenando toda la cavidad del panel.


5. Mantenimiento de la presión a temperatura constante y curado (proceso esencial)
El sistema hidráulico cierra el molde y mantiene la presión. Los platos calefactores utilizan un sistema de control de temperatura constante por circulación de agua (temperatura ajustada según la fórmula). El tiempo de curado se ajusta al espesor del panel (normalmente 8–15 min; los paneles más gruesos requieren más tiempo) para garantizar que la espuma madure, tenga una adhesión firme y no se deforme.


6. Desmoldeo y descarga del panel
Una vez finalizado el curado, la mesa de trabajo sale de la prensa. Los operarios abren el bastidor del molde con herramientas de elevación por vacío y extraen el panel sándwich terminado de acero prepintado con núcleo de PU.


7. Acabado, inspección y embalaje
Los paneles se enfrían, se recortan y se limpian para eliminar las rebabas. Se realizan inspecciones aleatorias del aspecto, las dimensiones y el espesor. Los paneles conformes se apilan, se envuelven en film y se embalan para su almacenamiento.


8. Ciclo
Las mesas de trabajo vacías vuelven a la estación de preparación para colocar las chapas y cargar nuevamente los moldes, lo que permite un funcionamiento cíclico continuo.
Descripción del suministro complementario

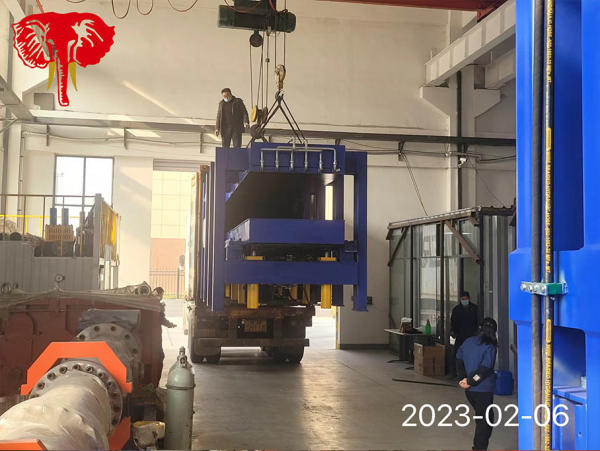
Podemos suministrar por separado la unidad principal de prensa en caliente 2+2 o proporcionar una solución integral llave en mano que incluya la línea de desenrollado y conformado, el sistema de espumado de alta presión, los moldes, el sistema hidráulico, el sistema de control eléctrico, los dispositivos de elevación y la línea transportadora. Se ofrecen personalización basada en planos, adaptación de voltaje, orientación para la instalación en el extranjero y puesta a punto de la fórmula.

Muestras y aplicaciones

  • 4798963
  • 015963
  • 0369
  • 0123
  • x2
  • x3
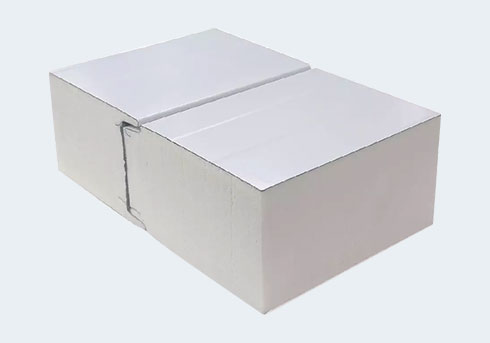
    Panel de PU
  • x1
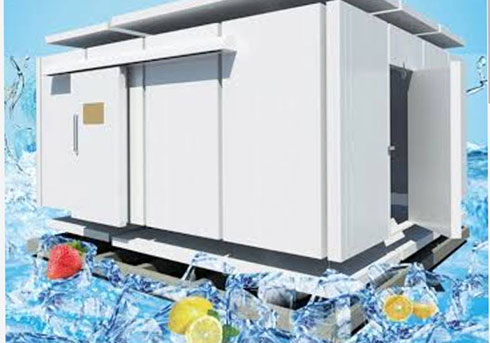
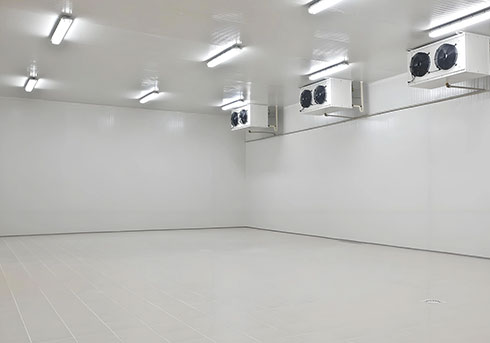
    Paneles para cámaras frigoríficas
  • x4
    Sistema de corte con sierra de cinta

COMIENZA AHORA

Envíenos un correo electrónico con sus consultas o utilice nuestros datos de contacto. Estaremos encantados de responder a sus preguntas.

Recomendaciones de productos relacionados

Últimas noticias y blog